


«Η παραγωγική απόδοση της σφράγισης με φύλλο αλουμινίου πακέτα τσιγάρων «Yuxi (Hard)» έχει εκτοξευθεί και αυτά τα μυστικά κρύβονται πίσω από αυτό!
Η σφράγιση αλουμινίου χρησιμοποιείται ευρέως στη βιομηχανία εκτύπωσης συσκευασιών, αλλά η εφαρμογή της είναι ακόμη μεγαλύτερη σε ορισμένους ειδικούς χώρους εκτύπωσης, ειδικά σε συσκευασίες τσιγάρων. Η τεχνολογία σφράγισης φύλλου θέσης έχει εξελιχθεί από τις παραδοσιακές τεχνικές σφράγισης που δεν-ισαπέχουν. Χρησιμοποιεί σάρωση τοποθέτησης κέρσορα και έλεγχο βηματικού άξονα για να ρυθμίσει την απόσταση άλματος, επιτρέποντας στα ηλεκτρο-μοτίβα αλουμινίου να ευθυγραμμιστούν με ακρίβεια με την πλάκα σφράγισης, έτσι ώστε το ολογραφικό ηλεκτρο{4}}αλουμίνιο να ολοκληρώσει τη σφράγιση θέσης υπό θερμότητα και πίεση.
Η θέση του δρομέα του ολογραφικού φύλλου σφράγισης θέσης πρέπει να υπολογιστεί με βάση πολλούς παράγοντες όπως η διάταξη του τυπωμένου κομματιού, ο αριθμός των επιθέσεων και ο αριθμός των σημείων σφράγισης. Αυτό εξασφαλίζει σταθερή απόσταση βημάτων και πληροί τέλεια τις απαιτήσεις σφράγισης."
Σε γενικές γραμμές, η διαδικασία σφράγισης με επίπεδες θέσεις-σε-επίπεδες πολλαπλές{2}}μονές θέσεις-ενιαίας θέσης απαιτεί ομοιόμορφη απόσταση μεταξύ των σημείων σφράγισης. Εάν η απόσταση δεν είναι ομοιόμορφη, το τοποθετημένο σχέδιο σφράγισης δεν μπορεί να ευθυγραμμιστεί σωστά ή μπορεί να οδηγήσει σε επιπλέον κατανάλωση ηλεκτρολυμένου αλουμινίου. Συνήθως, αυτό λύνεται προσθέτοντας περισσότερα περάσματα σφράγισης, χωρίζοντας τη σφράγιση σε δύο ή περισσότερα βήματα, αλλά αυτό αναπόφευκτα αυξάνει τα βήματα παραγωγής και το κόστος, μειώνοντας τη συνολική απόδοση παραγωγής.
Για να ενισχύσουν την αποτελεσματικότητα της σφράγισης, οι εταιρείες εκτύπωσης χρησιμοποιούν συχνά μια προσέγγιση ταυτόχρονης σφράγισης πολλαπλών-διατάξεων για θερμή σφράγιση σε συγκεκριμένες θέσεις στη συσκευασία των τσιγάρων. Αυτό σημαίνει τη σφράγιση του ίδιου μοτίβου σε πολλά πακέτα ταυτόχρονα, που συνήθως ονομάζεται "πολυ-σφράγιση διάταξης". Η ρύθμιση τεσσάρων-πλαισίων λωρίδων διάταξης φαίνεται στο Σχήμα 1. Η σφράγιση πολλαπλών-διατάξεων μπορεί να βελτιώσει σημαντικά την αποτελεσματικότητα, εφόσον το μέγεθος του μοτίβου και η απόσταση είναι συνεπή και διατηρεί σταθερή τη στοίχιση σφράγισης. Επίσης, με την τρέχουσα τεχνολογία, η σφράγιση πολλαπλών-διατάξεων πρέπει να ευθυγραμμίσει τα επιμεταλλωμένα μοτίβα κατά της απομίμησης-με τα τυπωμένα μοτίβα στο χαρτί συσκευασίας, συνήθως μέσω οπτικής ανίχνευσης σημαδιών.
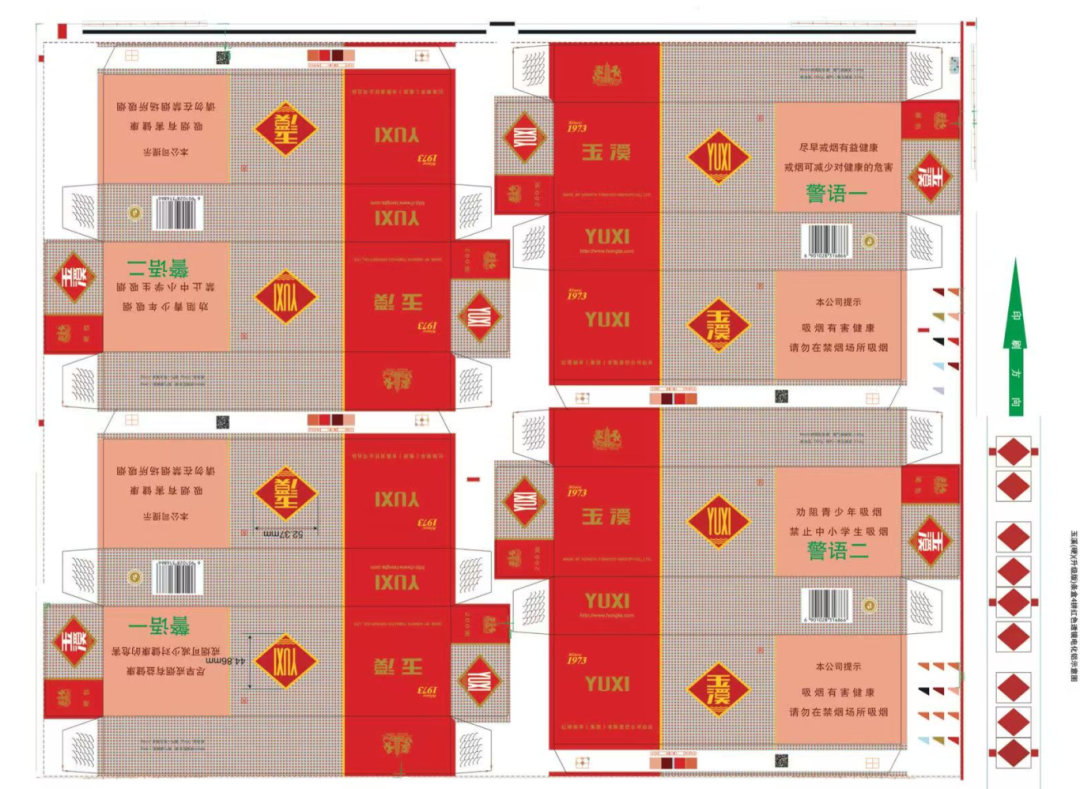 Εικόνα 1 Τέσσερις-Διάταξη εκτύπωσης λωρίδων κουτιού
Ανάλυση Θεμάτων Εγγραφής στο Hot Stamping
Όταν εκτελούμε τη σφράγιση πολλαπλών{0}-επάνω εγγραφής για συσκευασία κουτιών τσιγάρων, ας υποθέσουμε ότι πρέπει να σφραγίσουμε το ίδιο λογότυπο τόσο στο μπροστινό όσο και στο πίσω μέρος κάθε κουτιού. Για μια ρύθμιση σφράγισης N-επάνω, απαιτούνται ετικέτες 2N αντι-παραποίησης αλουμινόχαρτου. Εάν η απόσταση μεταξύ κάθε ετικέτας στο ίδιο ή παρακείμενο κουτί είναι συνεπής και η απόσταση στο φύλλο αλουμινίου οριστεί ως σταθερή τιμή, τότε η διαδοχική στάμπα μπορεί να επιτύχει συνεχή ευθυγράμμιση. Ωστόσο, στην πραγματική παραγωγή, η απόσταση μεταξύ των δύο ετικετών στο ίδιο κουτί είναι συνεπής, αλλά λόγω των γραμμών κοπής μεταξύ γειτονικών κουτιών, η απόσταση μεταξύ της δεύτερης ετικέτας στο κουτί 1 και της πρώτης ετικέτας στο κουτί 2 είναι μεγαλύτερη από την απόσταση μεταξύ οποιωνδήποτε δύο ετικετών σε ένα κουτί. Με άλλα λόγια, η απόσταση μεταξύ των ετικετών 2N που σφραγίζονται ταυτόχρονα είναι ασυνεπής. Εάν η απόσταση στο φύλλο αλουμινίου εξακολουθεί να έχει καθοριστεί ως σταθερή τιμή, θα υπάρξουν προβλήματα με την ευθυγράμμιση των επακόλουθων μοτίβων ετικετών.
Η παραδοσιακή προσέγγιση "μία ετικέτα αντιστοιχεί σε ένα σήμα καταχώρισης" απαιτεί επιπλέον βήματα για τη δημιουργία σημάτων, αυξάνοντας το κόστος παραγωγής. Επίσης, αυτή η μέθοδος απαιτεί τον έλεγχο ενός συγκεκριμένου σταθερού σήματος κάθε φορά που γίνεται η εγγραφή, γεγονός που αυξάνει το κόστος χρήσης. Επιπλέον, αυτές οι μέθοδοι καταχώρισης μπορούν να ανιχνεύσουν την ευθυγράμμιση μόνο μετά τη σφράγιση, πράγμα που σημαίνει ότι οι σφραγισμένες θέσεις σαρώνονται για απόκλιση και οι προσαρμογές γίνονται μόνο εάν η απόκλιση είναι πολύ μεγάλη, οδηγώντας σε σημαντική καθυστέρηση. Αν και η διάταξη των ετικετών μεμβράνης ώστε να ταιριάζουν ακριβώς με τις θέσεις και τις αποστάσεις στο υπόστρωμα διευκολύνει την ευθυγράμμιση κατά τη σφράγιση, αυτό περιπλέκει πολύ την παραγωγή του φύλλου. Η μεγάλη απόσταση μεταξύ των ετικετών κατά της παραχάραξης σπαταλά αλουμινόχαρτο και η αυξημένη απόσταση βημάτων κατά τη διάρκεια των δοκιμών σφράγισης ελέγχει τόσο τη σταθερότητα της διαδικασίας όσο και τη διάρκεια ζωής του εξοπλισμού.
Για να αντιμετωπιστούν αυτά τα προβλήματα και να ικανοποιηθεί η ειδική απαίτηση σφράγισης μοτίβων χωρίς-ίσης απόστασης με μία κίνηση κατά τη διάρκεια της στάμπας πολλαπλών-επάνω, είναι απαραίτητο να πραγματοποιηθούν στοχευμένες τεχνικές βελτιώσεις στη διάταξη, το διάστημα και τα σημάδια καταχώρισης των ετικετών κατά της-παραποίησης στο φύλλο, έτσι ώστε να μπορούν να τοποθετηθούν πολλαπλά μοτίβα χωρίς σφραγίδα σε μία θέση. Με βάση αυτό, επινοήθηκε μια τεχνική λύση που επιτρέπει τη σήμανση μονής-θέσης για πολλαπλά μοτίβα που δεν-ισαπέχουν.
Προσδιορίστε τον αριθμό των επάνω σφράγισης και τη θέση και την απόσταση των σημαδιών στο υπόστρωμα
Βάσει του διαμήκους μήκους μιας μονάδας, προσδιορίστε τον αριθμό των διαμήκων μονάδων ανά στάμπα σε μια πρέσα επίπεδης επιφάνειας, π.χ. διαιρέστε το μήκος της πλάκας εκτύπωσης στην πρέσα επίπεδης επιφάνειας με το διάμηκες μήκος μιας μεμονωμένης μονάδας. Το αποτέλεσμα δίνει τον αριθμό των διαμήκων μονάδων ανά σφράγιση, που είναι η λεγόμενη- ποσότητα "πολλαπλή-σφράγιση".
Χρησιμοποιώντας την κατακόρυφη απόσταση μεταξύ ετικετών με σφραγίδα μονής-μονάδας, μετρήστε την απόσταση μεταξύ της γεωμετρικής κεντρικής γραμμής κάθε ετικέτας. Κάθε μονάδα περιέχει δύο ή περισσότερες σφραγισμένες ετικέτες. Η απόσταση μεταξύ των ετικετών σε μια μονάδα επισημαίνεται ως L1 και η απόσταση μεταξύ της τελευταίας ετικέτας της μονάδας 1 και της πρώτης ετικέτας της μονάδας 2 σε γειτονικές μονάδες επισημαίνεται ως L2. Λόγω των περιοχών κοπής με μήτρα- μεταξύ γειτονικών μονάδων, το L2 είναι μεγαλύτερο από το L1 και παραμένει σταθερό.
Η εγκατάσταση του φύλλου αλουμινίου ακολουθεί τα εξής τρία βήματα:
(1) Το Σχήμα 2 δείχνει ένα σχηματικό σχέδιο της διάταξης του φύλλου αλουμινίου. Το σχήμα 3 δείχνει τον διαχωρισμό των ετικετών σε ένα κουτί μονής-όψης και το φύλλο αλουμινίου. Το Σχήμα 4 δείχνει την επικάλυψη του μοτίβου σφράγισης τεσσάρων-επάνω κουτιού με τις ετικέτες κατά της-παραποίησης στο φύλλο.
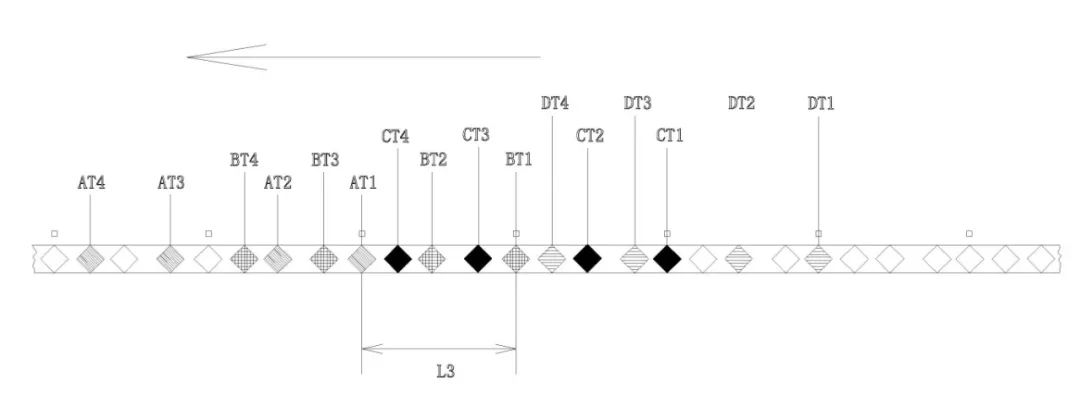
Σχήμα 2 Σχηματικό διάγραμμα της δομής κατανομής του ηλεκτρολυτικού αλουμινίου
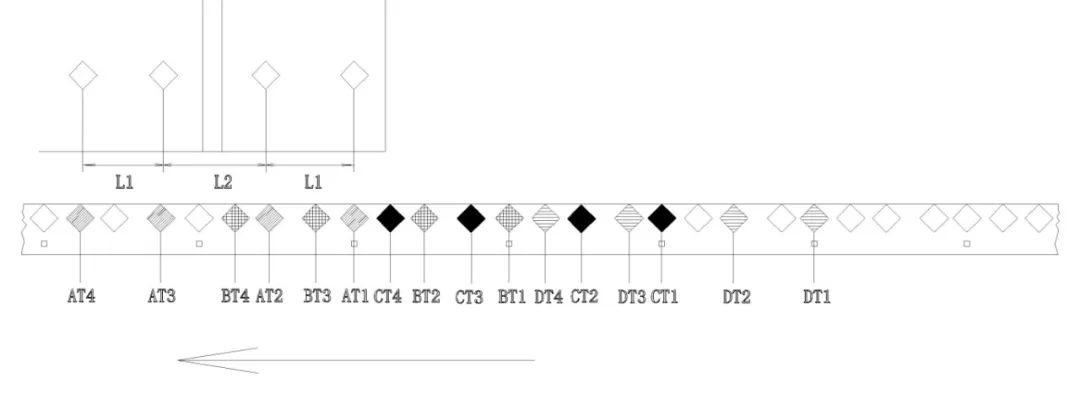
Σχήμα 3 Διάγραμμα που δείχνει τον διαχωρισμό του μονής-λωρίδας και της ετικέτας κατά-παραποίησης στο φιλμ ανοδιωμένου αλουμινίου
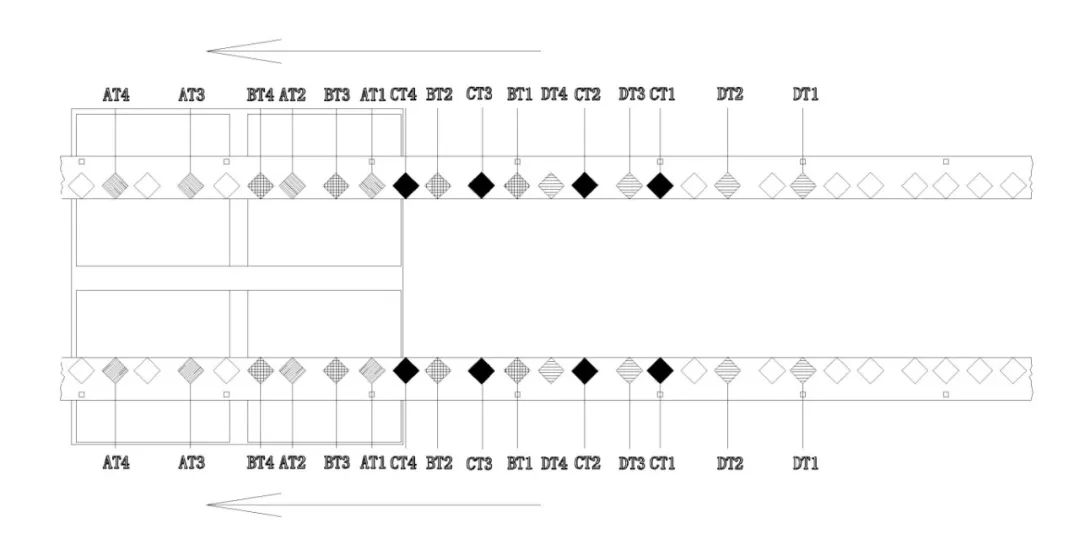 Εικόνα 4 Σχηματικό διάγραμμα της ευθυγράμμισης μεταξύ τεσσάρων-προτύπων σφράγισης προς τα πάνω και ετικετών από επιμεταλλωμένο αλουμίνιο
(2) Στο πρώτο φύλλο υποστρώματος, επισημάνετε το πρώτο σημάδι σφράγισης ως AT1, το δεύτερο ως AT2 και ούτω καθεξής, μέχρι το Nο σημάδι σφράγισης, με την ένδειξη ATN. Στο δεύτερο φύλλο υποστρώματος, σημειώστε το πρώτο σημάδι σφράγισης ως BT1, το δεύτερο ως BT2 και ούτω καθεξής, μέχρι BTN. Ακολουθώντας αυτό το σχέδιο, στο τρίτο φύλλο υποστρώματος, επισημάνετε το πρώτο σημάδι σφράγισης ως CT1, το δεύτερο ως CT2 και μέχρι CTN. στο τέταρτο φύλλο υποστρώματος, επισημάνετε το πρώτο ως DT1, το δεύτερο ως DT2 και μέχρι DTN, επαναλαμβάνοντας με αυτόν τον τρόπο.
(3) Η συγκεκριμένη τοποθέτηση είναι η εξής: πρώτα, καθορίστε τον πρώτο δρομέα τοποθέτησης που θα σαρωθεί στο επιμεταλλωμένο φιλμ αλουμινίου για σφράγιση και ρυθμίστε το σήμα σφράγισης κατά της παραχάραξης AT1 στην αντίστοιχη θέση. Στη συνέχεια, ρυθμίστε το AT2 στο διάστημα L1, το AT3 στο διάστημα L2 και το AT4 στο διάστημα L1. Η πρώτη στάμπα με βάση τον πρώτο δρομέα τοποθέτησης μπορεί να ολοκληρώσει τη σφράγιση σε ζυγά{10}}αριθμημένα φύλλα υποστρώματος. Ακολουθώντας το ίδιο μοτίβο που χρησιμοποιήθηκε για τον καθορισμό σημαδιών κατά-παραχάραξης κατά την πρώτη σφράγιση, συνεχίστε να ορίζετε τους δρομείς δεύτερου σφράγισης κατά-παραχάραξης BT1, BT2, BT3, BT4 κ.λπ.
Κατά τη διάρκεια της εργασίας, η πρώτη σφράγιση σαρώνει τον πρώτο δρομέα τοποθέτησης και σύμφωνα με το καθορισμένο σταθερό διάστημα, σφραγίζει τα σημάδια AT1, AT2 έως ATN και 2N αντι-παραχάραξης στο πρώτο και το δεύτερο φύλλο υποστρώματος. Στη συνέχεια, το επιμεταλλωμένο φιλμ αλουμινίου κινείται προς τα εμπρός σε μια συγκεκριμένη απόσταση L3, φέρνοντας τον δεύτερο δρομέα τοποθέτησης στη θέση του «πρώτου δρομέα τοποθέτησης», δηλαδή στο σημείο εκκίνησης. Ακολουθώντας την ίδια σταθερή απόσταση, τα επόμενα σημάδια κατά της παραχάραξης σφραγίζονται στο τρίτο και τέταρτο φύλλο υποστρώματος. Αυτή η διαδικασία επιτρέπει ομοιόμορφη, συνεχή παράλειψη και στάμπα.
Εφάπαξ-αποτύπωση μη ομοιόμορφων μοτίβων πολλαπλών-σημείων
Σχεδιασμός και παραγωγή του φύλλου σφράγισης τοποθέτησης
Σε κάθε φύλλο υποστρώματος, ορίστε την απόσταση μεταξύ της πρώτης και της δεύτερης ένδειξης σφράγισης της πρώτης μονάδας σε L1=135.9 mm και την απόσταση μεταξύ της δεύτερης ένδειξης σφράγισης της πρώτης μονάδας και της πρώτης ένδειξης σφράγισης της δεύτερης μονάδας σε L2=159 mm. Επιβεβαιώστε ότι η διάταξη είναι "τεσσάρων-επάνω στάμπα".
Όπως φαίνεται στα Σχήματα 2, 3 και 4, η πρώτη στάμπα που βασίζεται στη σάρωση του πρώτου δρομέα τοποθέτησης μπορεί να ολοκληρώσει τη σφράγιση σε δύο φύλλα στην κατακόρυφη κατεύθυνση, καλύπτοντας και τα τέσσερα φύλλα υποστρώματος. Η δεύτερη στάμπα σαρώνει τον δεύτερο δρομέα τοποθέτησης, τοποθετημένο L3=240 mm μακριά από τον πρώτο δρομέα τοποθέτησης. Κατά τη διάρκεια αυτής της διαδικασίας, το ομοιόμορφο και σταθερό παράβλεψη και σφράγιση διασφαλίζει ότι, εκτός από το πρώτο, το τρίτο και το πέμπτο σήμα κατά της παραχάραξης που χάθηκαν στην αρχή, όλα τα επόμενα σημάδια σφραγίζονται σε κατάλληλα διαστήματα. Αυτό μειώνει σημαντικά τα απόβλητα από επιμεταλλωμένο φιλμ αλουμινίου. Μια σχηματική εικόνα του επιμεταλλωμένου αλουμινίου φαίνεται στο Σχήμα 5.
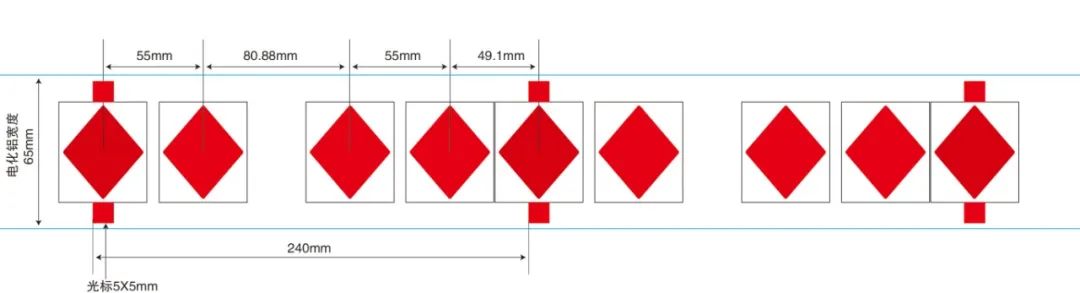 Εικόνα 5: Σχηματικό σχέδιο της αναβαθμισμένης έκδοσης σφράγισης αλουμινίου κόκκινου φακού 4 τεμαχίων "Yuxi (Hard)"
Παράδειγμα εφαρμογής
Όπως φαίνεται στα Σχήματα 2, 3 και 4, λαμβάνοντας ως παράδειγμα το αναβαθμισμένο κουτί λωρίδων τεμαχίων "Yuxi (Σκληρό)" 4-, ένα μονό συσκευασμένο strip box είναι ορθογώνιο και, μετά την αναδίπλωση, γίνεται ένα ορθογώνιο κυβοειδές κουτί. Κατά τη διάρκεια της παραγωγής, είναι απαραίτητο να σφραγίσετε λέιζερ κατά{10}}παραχαραγμένα σημάδια AT1 και AT2 στις μπροστινές και πίσω θέσεις του λογότυπου του διπλωμένου κουτιού. Δηλαδή, η σφράγιση γίνεται στο επίπεδο ορθογώνιο φύλλο χαρτιού πριν διπλωθεί. Το αντίστοιχο κανονικό φύλλο αλουμινίου έχει σημάδια κατά της απομίμησης{12}}που βρίσκονται σε ίσες αποστάσεις. Εάν η απόσταση μεταξύ αυτών των δύο θέσεων σφράγισης στο κουτί είναι σταθερή, μπορούν να τοποθετηθούν πολλαπλά σημάδια κατά{14}}απομίμησης σε ίσες αποστάσεις στο φύλλο εντός αυτής της σταθερής απόστασης, έτσι ώστε κατά τη διάρκεια της σφράγισης, κάθε σημάδι στο φύλλο να μπορεί να αποτυπωθεί με ακρίβεια στις θέσεις του κουτιού. Αυτό επιτρέπει τη σφράγιση υψηλής ταχύτητας, ενώ ελαχιστοποιεί τα απόβλητα από φύλλο αλουμινίου.
Ωστόσο, λόγω των απαιτήσεων παραγωγής, αυτό το κουτί συσκευασίας τυπώνεται σε τυλιγμένο χαρτόνι με τη χρήση γκραβούρας και, στη συνέχεια, κόβεται σε φύλλα για επίπεδη σφράγιση, ανάγλυφο και κοπή-. Επομένως, η διάταξη χρειάζεται δεσμευμένες περιοχές για κοπή, γεγονός που καθιστά την απόσταση L2 μεταξύ γειτονικών σημαδιών κατά της απομίμησης AT1 και AT2 σε δύο συνδεδεμένα κουτιά μεγαλύτερη από την απόσταση L1 μεταξύ δύο σημείων σφράγισης στο ίδιο κουτί. Αυτό αποτρέπει την ομοιόμορφη απόσταση των σημαδιών κατά της απομίμησης-του φύλλου. Είτε χρησιμοποιείτε συνεχή στάμπα είτε σφράγιση με ένα{10}σημείο σύμφωνα με τις θέσεις του κουτιού, χάνεται πολύ φύλλο αλουμινίου και η εκ των υστέρων τοποθέτηση ολόκληρου του εξοπλισμού παραγωγής θα ήταν πολύ δαπανηρή.
Για την επίλυση αυτού του προβλήματος, το προϊόν χρησιμοποιεί μια τεχνική σφράγισης με μοτίβο πολλών-σημείων, χωρίς-ίσων αποστάσεων ενός-χρόνου τοποθέτησης. Αυτό περιλαμβάνει τον επανασχεδιασμό της διάταξης του κιβωτίου, τους δείκτες τοποθέτησης και τα σημάδια κατά της απομίμησης-στο φύλλο αλουμινίου και τις αποστάσεις βημάτων του φύλλου. Το σχηματικό του βήματος του φύλλου φαίνεται στο σχήμα 6. Οι δοκιμές μαζικής παραγωγής επαλήθευσαν ότι αυτή η τεχνική αλλάζει ελάχιστα την αρχική διαδικασία παραγωγής, επιτυγχάνει μία-χρόνια σφράγιση μοτίβων πολλαπλών-κομματιών, πολλών-σημείων, μη{10}}με ελάχιστη σπατάλη φύλλου, διασφαλίζει την ακριβή βελτίωση της απόδοσης παραγωγής και τη διατήρηση της ολογραφικής συνοχής.
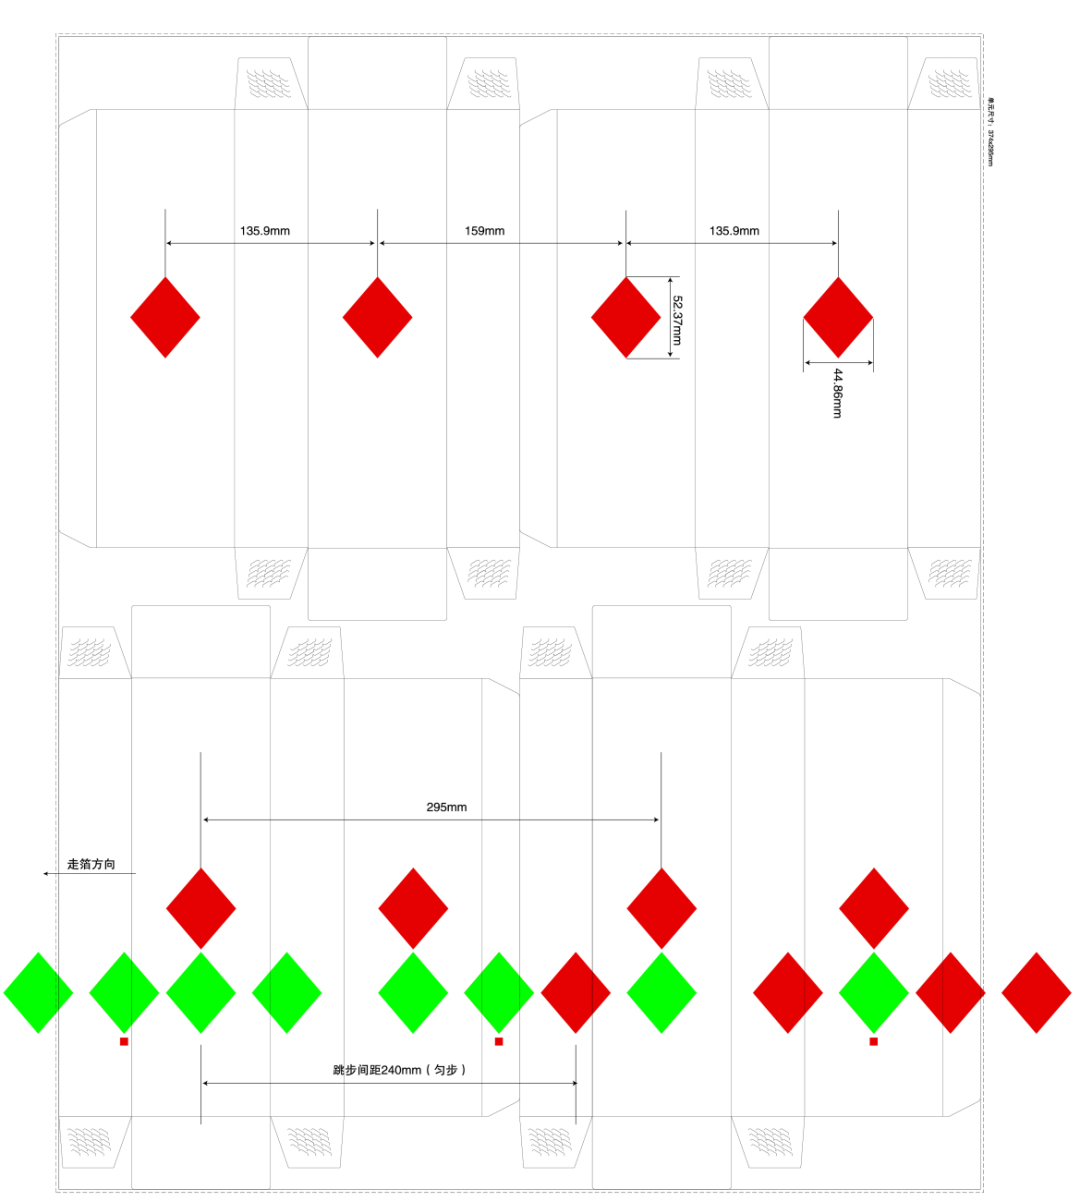
Σχήμα 6 Σχήμα Ηλεκτρολυτικού Διαχωρισμού Αλουμινίου
Συνοπτικά, με τον υπολογισμό και τη μελέτη του διαστήματος του δρομέα για επίπεδη-πρεσάρισμα, πολλαπλών-σημείων, μη ίσης απόστασης ενός-στιγματισμού με φύλλο αλουμινίου με αλουμινόχαρτο, προσδιορίστηκε η σωστή απόσταση δρομέα και μέθοδος διάταξης. Κατασκευάστηκε μια ειδική πλάκα για την τοποθέτηση σφράγισης με φύλλο αλουμινίου και πραγματοποιήθηκαν δοκιμές στον επίπεδο-εξοπλισμό σφράγισης με πρέσα. Προσδιορίστηκαν οι αντίστοιχες τεχνικές ελέγχου, παράμετροι και μέθοδοι. Οι δοκιμές έδειξαν ότι η σφράγιση με επίπεδη-πρέσσα, πολλαπλών-σημείων, μη{10}}σε ίση απόσταση-ενός χρόνου πέτυχε ακριβή ευθυγράμμιση του μοτίβου με απόκλιση μικρότερη ή ίση με 0,2 mm και δεν υπήρχαν οπές άμμου, φυσαλίδες ή προβλήματα κολλήματος της πλάκας κατά τη σφράγιση.
Αυτή η μέθοδος επιλύει αποτελεσματικά το τεχνικό πρόβλημα της σφράγισης με φύλλο-επίπεδης πίεσης, πολλαπλών-σημείων, μη-ίσης απόστασης ενός-χρόνου τοποθέτησης. Επιτρέπει τη μαζική παραγωγή πολλαπλών-σημείων, μη{6}}σφράγισης τοποθέτησης ενός χρόνου-σε ίση απόσταση-(κόκκινο ηλεκτρολυτικό αλουμίνιο τοποθετημένο στα μάτια) για το αναβαθμισμένο πακέτο "Yuxi (Σκληρό)" έκδοσης 4-κανονικής διάταξης. Σε σύγκριση με τη διαδικασία σφράγισης τοποθέτησης δύο φορές, η απόδοση παραγωγής έχει σχεδόν διπλασιαστεί.