


Τέσσερα εύκολα βήματα για να δημιουργήσετε ένα master με δύο ολογραφικά μοτίβα λέιζερ!
Τα υλικά συσκευασίας λέιζερ κατά της παραχάραξης, λόγω της αντι-λειτουργίας τους κατά της παραχάραξης, καθώς και των λαμπερών χρωμάτων και μοτίβων τους, ή των δυναμικών, τρισδιάστατων και άλλων εφέ τους, προκαλούν έντονο οπτικό σοκ και χρησιμοποιούνται ευρέως σε συσκευασίες όπως πακέτα τσιγάρων, συσκευασίες κρασιού, κουτιά οδοντόκρεμες, καλλυντικά, εκτυπώσεις φαρμάκων, συσκευασίες βιβλίων, διαφημιστικά βιβλία και υλικά, διακοσμητικά. Αυτός ο τύπος συσκευασίας έχει άμεση επίδραση στην εξάλειψη πλαστών και κατώτερων προϊόντων, καθώς και στην προώθηση και διαφήμιση των προϊόντων. Το επίκεντρο της έρευνας και της ανάπτυξης νέων υλικών συσκευασίας λέιζερ κατά της απομίμησης-είναι στα προϊόντα ολογραφικών φιλμ λέιζερ και το κλειδί για την έρευνα και την ανάπτυξη είναι η ανάπτυξη και η παραγωγή ολογραφικών πλακών λέιζερ με διάφορα σχέδια, καινοτομία και υψηλή ποιότητα.
Λόγω του υψηλού κόστους του προηγμένου εξοπλισμού κατασκευής ολογραφικών πλακών λέιζερ και της έλλειψης προηγμένης τεχνολογίας κατασκευής πλακών ολογραφικού λέιζερ, η κατασκευή ολογραφικών πλακών λέιζερ υψηλής ποιότητας είναι πολύ δύσκολη. Επί του παρόντος, υπάρχουν λίγοι εξαιρετικοί τύποι πλακών στην αγορά και τα σχέδια των μεγάλων πλακών ολογραφικής πλάκας λέιζερ (προδιαγραφές 800 mm × 600 mm ή παραπάνω) είναι σχετικά απλά, επομένως η ανάπτυξη νέων προϊόντων είναι περιορισμένη. Ως απάντηση στις ανεπάρκειες της υπάρχουσας τεχνολογίας, αναπτύξαμε μια κύρια μέθοδο παραγωγής λέιζερ που έχει ταυτόχρονα δύο μοτίβα ολογραφικών πλακών λέιζερ και προτείναμε μια λύση, η οποία είναι η χρήση των υπαρχόντων τύπων πλακών για τη δημιουργία μιας εξατομικευμένης μεθόδου παραγωγής, τοποθετώντας τα μοτίβα των δύο πλακών ολογραφικού λέιζερ σε μια πλάκα και αναπτύσσοντας μια νέα έκδοση.
Η κύρια αρχή αυτής της τεχνικής λύσης
Επιλέξτε το κατάλληλο φιλμ επίστρωσης, χρησιμοποιήστε πρώτα μια μηχανή χύτευσης μονής πλάκας σκληρής πίεσης για να επιλέξετε την ολογραφική πλάκα λέιζερ με σχετικά βαθιές αυλακώσεις σχεδίου παρεμβολής για ένα καλούπι. Στη συνέχεια, χρησιμοποιώντας μια πρέσα καλουπιού χωρίς ραφή διπλής πίεσης, επιλέξτε την ολογραφική πλάκα λέιζερ με σχετικά μικρό βάθος αυλάκωσης σχεδίου παρεμβολής για δευτερεύουσα χύτευση. Λόγω του γεγονότος ότι το βάθος των αυλακώσεων του σχεδίου παρεμβολής στην ολογραφική πλάκα λέιζερ που παράγεται από το δεύτερο καλούπι δεν είναι τόσο βαθύ όσο αυτό που παράγεται από το πρώτο καλούπι, δεν είναι δυνατό να καλυφθούν πλήρως οι αυλακώσεις του σχεδίου παρεμβολής που παράγονται από το πρώτο καλούπι. Επομένως, και τα δύο σχέδια λέιζερ θα υπάρχουν στο φιλμ που παράγεται από το δεύτερο καλούπι.
Η χυτευμένη μεμβράνη είναι απευθείας σύνθετη, με το χυτευμένο στρώμα πληροφοριών στραμμένο προς τα έξω, και στη συνέχεια επαργυρωμένο και ηλεκτρολυμένο με χρυσό νικέλιο για να παραχθεί ένα κύριο λέιζερ με δύο σχέδια ολογραφικής πλάκας λέιζερ όπως απαιτείται.
Ειδικό σχέδιο υλοποίησης
Επιλέξτε ένα φιλμ διπλής επίστρωσης με καλή ισοπέδωση επίστρωσης και λιγότερο πιθανό να ξεκολλήσει, χωρίς προβλήματα αποχρωματισμού της επιφάνειας και η επίστρωση πρέπει να έχει καλή συμπίεση και υψηλή φωτεινότητα κατά τη χύτευση. Η ψυχρή ζώνη της χυτευμένης διπλής πρέσας δεν είναι εμφανής.
Πρώτον, χρησιμοποιήστε μια μηχανή χύτευσης μονής πλάκας σκληρής πίεσης για να επιλέξετε μια ολογραφική πλάκα λέιζερ με σχετικά βαθιές αυλακώσεις σχεδίου παρεμβολής για μια διαδικασία χύτευσης, εξασφαλίζοντας συμπίεση και διείσδυση χωρίς προβλήματα όπως σπασίματα, λεύκανση ή σχηματισμός λουλουδιών. Η περιφέρεια του κυλίνδρου της πλάκας σκληρής πρέσας πρέπει να επιλεγεί όσο το δυνατόν μεγαλύτερη. Στη συνέχεια, χρησιμοποιώντας μια πρέσα καλουπιού χωρίς ραφή διπλής πίεσης με καλή επίδραση ψυχρής ζώνης, επιλέγεται για δευτερεύουσα χύτευση μια ολογραφική πλάκα λέιζερ με σχετικά μικρό βάθος αυλάκωσης για κρόσσια παρεμβολής. Λόγω του γεγονότος ότι το βάθος των αυλακώσεων του σχεδίου παρεμβολής στην ολογραφική πλάκα λέιζερ που παράγεται από το δεύτερο καλούπι δεν είναι τόσο βαθύ όσο αυτό που παράγεται από το πρώτο καλούπι, δεν είναι δυνατό να καλυφθούν πλήρως οι αυλακώσεις του σχεδίου παρεμβολής που παράγονται από το πρώτο καλούπι. Επομένως, δύο μοτίβα ολογραφικής πλάκας λέιζερ θα συνυπάρχουν στο φιλμ που παράγεται από το δεύτερο καλούπι, όπως φαίνεται στο Σχήμα 1.
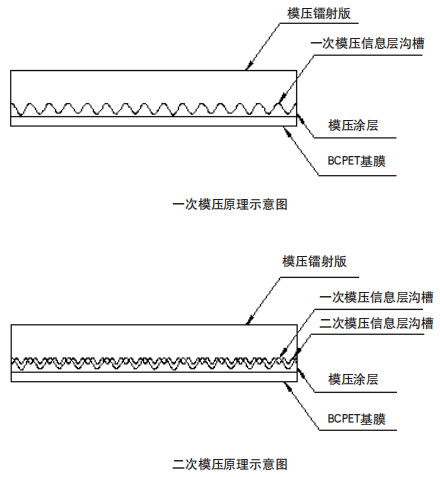
Σχήμα 1 Σχηματικό διάγραμμα της διαδικασίας σχεδίασης δύο ολογραφικών πλακών λέιζερ που υπάρχουν ταυτόχρονα
Η σχετική φωτεινότητα μεταξύ του πρώτου και του δεύτερου καλουπώματος μπορεί να ρυθμιστεί ρυθμίζοντας τη θερμοκρασία του κυλίνδρου πλάκας για το δεύτερο καλούπι. Η μεμβράνη που έχει υποστεί δευτερογενή χύτευση δεν είναι επιμεταλλωμένη με αλουμίνιο και αποστέλλεται απευθείας στο συνεργείο σύνθετων υλικών για σύνθετα με χρήση γυάλινου χαρτονιού. Το χυτευμένο στρώμα πληροφοριών είναι στραμμένο προς τα έξω, διασφαλίζοντας την επιπεδότητα της σύνθετης επιφάνειας και αποφεύγοντας προβλήματα όπως γρατσουνιές και γδαρσίματα. Τέλος, επιλέξτε και κόψτε ένα τμήμα σύνθετου χαρτιού μεγαλύτερο από μια περιφέρεια σκληρής πλάκας πρέσας, επιθεωρήστε την επιφάνεια για ελαττώματα και εκτελέστε επεξεργασία επάργυρης. Μετά την επάργυρη, η ηλεκτρολυτική επιμετάλλωση μπορεί να πραγματοποιηθεί για να παραχθεί το απαιτούμενο κύριο λέιζερ με δύο τύπους ολογραφικών μοτίβων λέιζερ. Τα συγκεκριμένα βήματα είναι τα εξής.
(1) Επιλέξτε μια μεμβράνη διπλής επίστρωσης με καλή ισοπέδωση επίστρωσης και λιγότερο πιθανό να ξεκολλήσει, χωρίς το πρόβλημα του αποχρωματισμού της επιφάνειας στην επίστρωση. Η επίστρωση πρέπει να έχει καλή συμπίεση και υψηλή φωτεινότητα κατά τη χύτευση και η επίδραση της ψυχρής ζώνης της χυτευμένης διπλής πρέσας χωρίς ραφές πλάκας είναι σχετικά καλή. Εφαρμόστε μια προεπικαλυμμένη μεμβράνη με καλή ισοπέδωση για να διευκολύνετε την παραγωγή επίστρωσης και να επιτύχετε καλύτερο αποτέλεσμα χύτευσης. Η επίστρωση δεν είναι εύκολο να ξεφλουδιστεί, κάτι που είναι ευεργετικό για τη διαδικασία κατασκευής μεμβράνης, τη διαδικασία σύνθεσης, καθώς και τις διαδικασίες επάργυρης και πλαστικοποίησης χωρίς αποκόλληση της επίστρωσης. Η μεμβράνη προεπικάλυψης διπλής επίστρωσης μπορεί να αποφύγει το πρόβλημα της αιμορραγίας χρώματος στην επιφάνεια της επίστρωσης και έχει επίσης ένα καλό αποτέλεσμα χύτευσης. Γενικά, συνιστάται η επιλογή κοίλου επίστρωσης λέιζερ μεταφοράς ή σύνθετης επίστρωσης λέιζερ που είναι κατάλληλη για διπλή πίεση χωρίς ραφές πλακών, με καλό σχηματισμό φιλμ και σχετικά καλή πρόσφυση.
Η επίστρωση πρέπει να έχει εξαιρετική απόδοση χύτευσης, καλή συμπίεση και υψηλή φωτεινότητα. Επιπλέον, η επίστρωση θα πρέπει να έχει εξαιρετική απόδοση χυτευμένης μεμβράνης χωρίς ραφή διπλής πίεσης, με καλή μετάβαση στην ψυχρή ζώνη και χωρίς εμφανή μαύρη σκιά στην ψυχρή ζώνη. Μόνο με την επιλογή-επικαλύψεων λέιζερ υψηλής ποιότητας μπορούν να επιτευχθούν καλά αποτελέσματα και να γίνουν καλύτερες διατάξεις λέιζερ.
(2) Αρχικά, χρησιμοποιήστε μια μηχανή χύτευσης μονής πλάκας σκληρής πίεσης για-μια φορά χύτευση και επιλέξτε ολογραφικές πλάκες λέιζερ με σχετικά βαθιά κρόσσια και αυλακώσεις παρεμβολής. Χρησιμοποιήστε μια πρέσα καλουπιού χωρίς ραφή διπλής πίεσης για δευτερεύουσα χύτευση και επιλέξτε ολογραφικές πλάκες λέιζερ με σχετικά ρηχά βάθη αυλακώσεων για κρόσσια παρεμβολής. Ρυθμίζοντας τη θερμοκρασία του κυλίνδρου πλάκας για το δεύτερο καλούπι, μπορεί να ρυθμιστεί η σχετική φωτεινότητα μεταξύ του πρώτου και του δεύτερου καλουπώματος.
Κατά τη διάρκεια της πρώτης διαδικασίας χύτευσης, χρησιμοποιείται μια μηχανή χύτευσης μονής πλάκας σκληρής πρέσας για τη χύτευση. Λόγω της υψηλής σκληρότητας του ελαστικού κυλίνδρου χύτευσης, μπορεί να φτάσει στο επίπεδο Shore D και η πίεση του ελαστικού κυλίνδρου χύτευσης είναι σχετικά υψηλή, φτάνοντας τα 50-60kg/cm2, γεγονός που μπορεί να εξασφαλίσει καλή συμπίεση. Το βάθος αυλάκωσης του σχεδίου παρεμβολής ολογραφικού λέιζερ μπορεί να πιεστεί σχετικά βαθιά στην επίστρωση πληροφοριών καλουπώματος για να αποφευχθεί η πλήρης ζημιά στο πρώτο στρώμα πληροφοριών χύτευσης κατά τη διάρκεια της δεύτερης διαδικασίας χύτευσης. Κατά την επιλογή, είναι απαραίτητο να επιλέξετε μια ολογραφική πλάκα λέιζερ με σχετικά μεγαλύτερο βάθος αυλάκωσης για τα κρόσσια παρεμβολής, όπως ένα σχέδιο λέιζερ με βάθος αυλάκωσης μεγαλύτερο από 2u ή μια μικρή πλάκα φακού. Ο κύλινδρος της πλάκας σκληρής πρέσας θα πρέπει να επιλέξει τη μεγαλύτερη περιφέρεια πλάκας όσο το δυνατόν περισσότερο, η οποία είναι ευεργετική για τη μεγιστοποίηση του μεγέθους της κατεύθυνσης της απόστασης των πλακών κατά την κατασκευή των πλακών. Αυτό καθορίζει επίσης το μέγεθος των νέων προδιαγραφών κατασκευής πλακών. Γενικά, θα πρέπει να επιλέγονται κύλινδροι πλακών με περιφέρεια πλάκας 620 mm ή περισσότερο, οι οποίοι μπορούν να είναι κατάλληλοι για τις περισσότερες προδιαγραφές προϊόντων.
机翻 · 通用领域
Στη δεύτερη διαδικασία χύτευσης, χρησιμοποιείται μια πρέσα καλουπιού χωρίς ραφή διπλής πίεσης με καλό αποτέλεσμα ψυχρής ζώνης, η οποία μπορεί να εξασφαλίσει ότι δεν υπάρχουν κενά ή εμφανείς σκοτεινές περιοχές, για να εξασφαλιστεί ότι δεν υπάρχουν κενά ή εμφανείς σκιές σε μια σκληρά πιεσμένη περιφέρεια πλάκας και να μεγιστοποιηθεί το αποτέλεσμα και το μέγεθος της νέας ολογραφικής πλάκας λέιζερ στην κατεύθυνση της περιφέρειας της πλάκας. Η πρέσα μήτρας χωρίς ραφή διπλής πίεσης ανήκει στη μεσαία μηχανή πρέσας, με σκληρότητα κυλίνδρου 95-98 μοίρες (Shore A), η οποία είναι χαμηλότερη από τη σκληρότητα του ελαστικού κυλίνδρου σκληρής πρέσας. Η πίεση χύτευσης είναι περίπου 25-30kg/cm2, η οποία είναι χαμηλότερη από την πίεση του ελαστικού κυλίνδρου σκληρής συμπίεσης και ο βαθμός συμπίεσης θα είναι χειρότερος από αυτόν της σκληρής συμπίεσης. Επιπλέον, θα πρέπει να επιλέγονται ολογραφικές πλάκες λέιζερ με σχετικά μικρά βάθη αυλακώσεων για κρόσσια παρεμβολής, όπως πλάκες κατοπτρικής δέσμης υψηλού σημείου 400dpi ή απλές πλάκες λέιζερ.
Ρυθμίστε τη θερμοκρασία του κυλίνδρου πλάκας για το δεύτερο καλούπι για να ρυθμίσετε το βαθμό συμπίεσης του δεύτερου καλουπώματος. Όσο υψηλότερη είναι η θερμοκρασία του δεύτερου κυλίνδρου χύτευσης, τόσο καλύτερος είναι ο βαθμός συμπίεσης και τόσο μεγαλύτερη είναι η φωτεινότητα του σχεδίου λέιζερ. Ταυτόχρονα, οι αυλακώσεις του σχεδίου παρεμβολής της πλάκας ολογραφικού λέιζερ που χυτεύτηκε για πρώτη φορά υπέστησαν μεγαλύτερη ζημιά από τη δεύτερη διαμόρφωση και η φωτεινότητα του σχεδίου λέιζερ που διαμορφώθηκε για πρώτη φορά ήταν σχετικά χαμηλή. Αντίθετα, η φωτεινότητα του σχεδίου λέιζερ που διαμορφώνεται για πρώτη φορά είναι σχετικά υψηλή. Η σχετική φωτεινότητα, γωνία, θέση, κ.λπ. των δύο χυτευμένων μοτίβων λέιζερ μπορεί να εξατομικευτεί και να ρυθμιστεί μέσω της θερμοκρασίας χύτευσης, της πλάκας κοπής και της λειτουργίας χύτευσης.
Τεχνικά αποτελέσματα και πλεονεκτήματα
Ως απάντηση στο πρόβλημα των ελάχιστων εξαιρετικών εκδόσεων και των σχετικά μεμονωμένων μοτίβων ολογραφικών λέιζερ στην αγορά, οι υπάρχουσες εκδόσεις μπορούν να χρησιμοποιηθούν για την ανάπτυξη νέων εκδόσεων χρησιμοποιώντας εξατομικευμένες μεθόδους παραγωγής για την υπέρθεση των σχεδίων δύο ολογραφικών εκδόσεων λέιζερ σε μια πλάκα μέσω δευτερεύοντος καλουπώματος.
Αυτή η λύση ξεπερνά τα μειονεκτήματα και τα μειονεκτήματα της υπάρχουσας τεχνολογίας και εξοπλισμού, καινοτομεί την τεχνολογία παραγωγής πλακών λέιζερ με δύο τύπους μοτίβων πλακών λέιζερ ταυτόχρονα και λύνει το πρόβλημα των λίγων εξαιρετικών τύπων πλακών και σχετικά μεμονωμένων σχεδίων πλακών λέιζερ στην αγορά. Ένα από τα πλεονεκτήματά του είναι ότι μπορεί να χρησιμοποιήσει υπάρχουσες εκδόσεις για να επικαλύψει τα μοτίβα δύο εκδόσεων σε μία, προκειμένου να αναπτύξει περισσότερες νέες εκδόσεις. Δεύτερον, η εξατομικευμένη παραγωγή διαφόρων πλακών λέιζερ παρέχει μεγαλύτερο χώρο για σχεδιασμό εκτύπωσης συσκευασιών με λέιζερ. Τρίτον, αυτή η μέθοδος έχει χαμηλή δυσκολία στην ανάπτυξη τεχνολογίας κατασκευής πλακών, υψηλή απόδοση και χαμηλό κόστος.
Μέσω αυτής της μεθόδου κατασκευής πιάτων, μπορούν να αναπτυχθούν πιο εξατομικευμένοι τύποι πιάτων σύμφωνα με τις ανάγκες του σχεδιασμού. Αυτή η τεχνολογία μπορεί επίσης να χρησιμοποιηθεί, σε συνδυασμό με διάφορες μεθόδους στοιχειοθέτησης, για την πραγματοποίηση περισσότερων συνδυασμών διεργασιών κατασκευής πλακών λέιζερ, για την κάλυψη διαφόρων απαιτήσεων πελατών, για την ανάπτυξη περισσότερων προϊόντων συσκευασίας λέιζερ, για τη δημιουργία μεγαλύτερων οικονομικών οφελών και για την εισαγωγή νέας ώθησης στη βιομηχανία πολύχρωμων συσκευασιών.