


Ένας Hands{0}}Οδηγός για τη διόρθωση ελαττωμάτων ανάγλυφης εκτύπωσης ολογραφικού λέιζερ σε πακέτα τσιγάρων
Ολογραφικό χαρτί κάρτας λέιζερ, χάρη στα μοναδικά δυναμικά οπτικά του εφέ και την εξαιρετική του απόδοση κατά-παραποίησης, έχει χρησιμοποιηθεί ευρέως σε τρόφιμα, φάρμακα, καπνό, αλκοόλ και δώρα υψηλής ποιότητας, όπως φαίνεται στην Εικόνα 1. Αυτή η τεχνολογία χρησιμοποιεί μια διαδικασία ολογραφικής ανάγλυφης εκτύπωσης με λέιζερ για να μεταφέρει με ακρίβεια τη μικρο{3} δομή της επιφάνειας του χαρτιού στην επιφάνεια. Σε συνδυασμό με μια διαδικασία επίστρωσης αλουμινίου για τη δημιουργία μεταλλικής λάμψης, η συσκευασία παρουσιάζει ένα πολύχρωμο, τρισδιάστατο οπτικό εφέ υπό φυσικό φως.
Επειδή η διαδικασία ανάγλυφης εκτύπωσης με ολογραφικό λέιζερ περιλαμβάνει πολλαπλά στάδια, όπως φωτολιθογραφία και ανάγλυφη εκτύπωση με λέιζερ με επίστρωση αλουμινίου κενού, η παραγωγή μπορεί εύκολα να επηρεαστεί από τις ιδιότητες του υλικού, τις ρυθμίσεις του εξοπλισμού και τους περιβαλλοντικούς παράγοντες, οδηγώντας σε ζητήματα ποιότητας όπως θολές εικόνες, λανθασμένα μοτίβα και τεντωμένα ή παραμορφωμένα σχέδια. Αυτό το άρθρο εξετάζει συστηματικά τα βασικά σημεία ποιοτικού ελέγχου για χαρτί ολογραφικών καρτών λέιζερ και προτείνει λύσεις βελτιστοποίησης παραμέτρων και online επιθεώρησης για κοινά ελαττώματα στη διαδικασία ανάγλυφης εκτύπωσης με ολογραφικό λέιζερ, με στόχο την παροχή θεωρητικής υποστήριξης και πρακτικής καθοδήγησης για τη βελτίωση της απόδοσης και τη μείωση του κόστους παραγωγής.
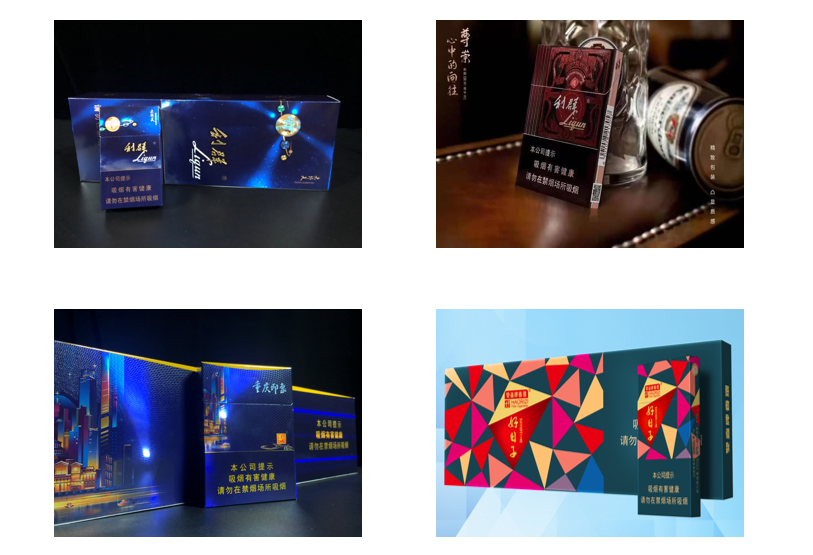
Εικόνα 1 Εφέ εφαρμογής του χαρτονιού λέιζερ σε πακέτα τσιγάρων
Βασικά σημεία για τον ποιοτικό έλεγχο σε ανάγλυφο ολογραφικό λέιζερ από χαρτόνι
Λόγω των οπτικών και υλικών ιδιοτήτων του χαρτονιού λέιζερ, καθώς και των ρυθμίσεων του εξοπλισμού και των περιβαλλοντικών παραγόντων, είναι δύσκολο να παρακολουθείται και να ελέγχεται η ποιότητα του προϊόντος κατά τη διαδικασία ανάγλυφης εκτύπωσης, καθιστώντας τα ελαττώματα λέιζερ πιο πιθανά. Για να εξασφαλιστεί σταθερή ποιότητα στην ίδια παρτίδα ή ακόμα και σε διαφορετικές παρτίδες προϊόντων λέιζερ, να μειωθεί η σπατάλη του φιλμ λέιζερ και να μειωθεί το κόστος, πρέπει να εφαρμοστούν μέτρα ποιοτικού ελέγχου σε πολλαπλά στάδια, όπως φαίνεται στο Σχήμα 2.
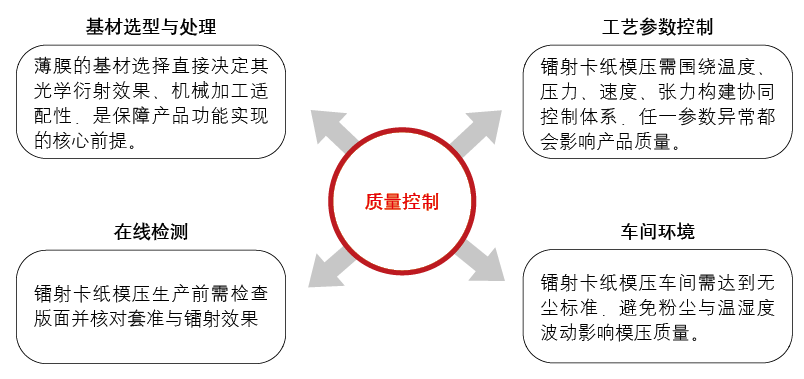
Εικόνα 2 Βασικά σημεία για τον ποιοτικό έλεγχο στη διαδικασία χύτευσης χαρτιού με ολογραφικό λέιζερ
01/ Επιλογή και επεξεργασία υποστρώματος
Επί του παρόντος, τα περισσότερα χαρτόνια λέιζερ στην αγορά χρησιμοποιούν φιλμ BOPET (διαξονικά προσανατολισμένο πολυεστέρα) ως φιλμ βάσης. Σε σύγκριση με το φιλμ BOPP (διαξονικά προσανατολισμένο πολυπροπυλένιο), το BOPET έχει σχετικά υψηλότερη πυκνότητα και προσφέρει εξαιρετική χημική αντοχή, αντοχή στη θερμότητα, αντοχή στην τριβή, αντοχή στην υγρασία και το νερό και προσαρμοστικότητα για δευτερογενή επεξεργασία. Επειδή οι μεμβράνες BOPET έχουν υψηλή προσρόφηση στην επιφάνεια, πρέπει να δοθεί προσοχή στη σκόνη και άλλες ακαθαρσίες κατά την αποθήκευση. Επιπλέον, για να αποφευχθεί η παραμόρφωση της μεμβράνης λόγω των θερμοκρασιών περιβάλλοντος, η θερμοκρασία και η υγρασία κατά την αποθήκευση στην αποθήκη πρέπει να είναι μέτρια.
Η ποιότητα της επίστρωσης μεμβράνης επηρεάζει άμεσα την ποιότητα και το αποτέλεσμα μετά τη χύτευση, επομένως κατά τη διαδικασία επίστρωσης, το πάχος της επίστρωσης θα πρέπει να ελέγχεται κατάλληλα στα 2~3μm. Ο συνήθως χρησιμοποιούμενος κεραμικός κύλινδρος anilox έχει πλέγμα 150 mesh, οπή κηρήθρας 60 μοιρών και πλευρές σε σχήμα U-. Εάν χρησιμοποιείτε μεταλλικούς κυλίνδρους anilox, ο αριθμός πλέγματος πρέπει να είναι 150~160 mesh και η ξηρή ποσότητα επικάλυψης θα πρέπει να ελέγχεται εντός της περιοχής 1,0~2,0 g/㎡ όταν η περιεκτικότητα σε στερεά του υγρού υλικού είναι 16%. Μεταξύ αυτών, οι μεταλλικοί κύλινδροι anilox έχουν πλεονεκτήματα όπως χαμηλό αρχικό κόστος προμήθειας, σύντομους κύκλους επεξεργασίας και βολική συντήρηση, αλλά η αντοχή στη φθορά, η ακρίβεια εκτύπωσης, η αντοχή στη διάβρωση και η θερμική σταθερότητα είναι σχετικά αδύναμες. Οι κεραμικοί κύλινδροι anilox ξεχωρίζουν για αντοχή στη φθορά, ακρίβεια μεταφοράς μελανιού, αντοχή στη διάβρωση και{12}}μακροπρόθεσμη σταθερότητα, καθιστώντας τους κατάλληλους για σενάρια λεπτής εκτύπωσης υψηλής-ταχύτητας. Ωστόσο, έχουν μειονεκτήματα, όπως υψηλό αρχικό κόστος προμήθειας και μεγάλους κύκλους επεξεργασίας.
02/ Έλεγχος παραμέτρων διεργασίας
Κατά τη διαδικασία χύτευσης, εμπλέκονται παράγοντες παραγωγής όπως η θερμοκρασία, η τάση, η πίεση και η ταχύτητα, καθένας από τους οποίους έχει καθοριστικό αντίκτυπο στην ποιότητα της τελικής μεμβράνης. Επομένως, κατά τη διάρκεια της παραγωγής, πρέπει να γίνονται λεπτές ρυθμίσεις σύμφωνα με τις πραγματικές συνθήκες παραγωγής, με το εύρος προσαρμογής που φαίνεται στον Πίνακα 1.
Πίνακας 1 Πίνακας παραμέτρων διαδικασίας καλουπώματος
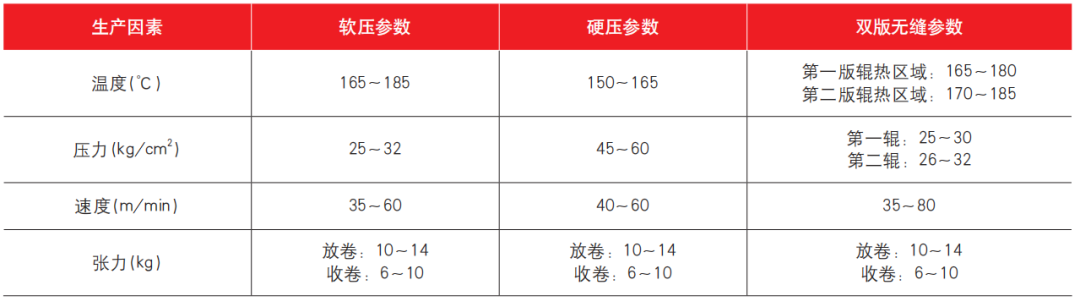
Για τη διαδικασία ολογραφικής χύτευσης, η θερμοκρασία, η ταχύτητα, η πίεση και η τάση δεν είναι ανεξάρτητες παράμετροι, αλλά μάλλον ένα "συνεργατικό σύστημα ελέγχου" που σχηματίζεται γύρω από την ακριβή αναπαραγωγή μικρο-νανοδομών, τη διασφάλιση σταθερής λειτουργίας φιλμ και την εξισορρόπηση της απόδοσης παραγωγής. Οποιαδήποτε προσαρμογή ή αλλαγή σε οποιαδήποτε παράμετρο θα προκαλέσει αντίστοιχες αλλαγές σε άλλες παραμέτρους. Οι υπερβολικές θερμοκρασίες μπορεί να προκαλέσουν θραύση της επίστρωσης, κάψιμο της πλάκας και καύση, με αποτέλεσμα θολά εφέ γραφικών λέιζερ και κειμένου. Εάν η θερμοκρασία είναι πολύ χαμηλή και δεν επιτευχθεί το σημείο μαλάκυνσης της ρητίνης, η επίστρωση δεν θα μαλακώσει, η μεταφορά μικρο-νανοδομής θα είναι ατελής και το αποτέλεσμα λέιζερ θα είναι φτωχό. Η υπερβολική πίεση προκαλεί παραμόρφωση του φιλμ και ζημιά στον κύλινδρο πλάκας. Εάν η πίεση είναι πολύ χαμηλή, η εικόνα και το κείμενο ενδέχεται να μην εκτυπωθούν πλήρως. Εάν η ταχύτητα είναι πολύ γρήγορη, μπορεί να προκαλέσει θολές εικόνες και κείμενο, κόλλημα της πλάκας ή εμπλοκή του φιλμ. Εάν η ταχύτητα είναι πολύ αργή, το φιλμ θα παραμορφωθεί λόγω θερμότητας, θα αποχρωματιστεί και θα μειώσει την αντίσταση στη φθορά. Η υπερβολική τάση προκαλεί παραμόρφωση μεμβράνης, μειωμένες φυσικές ιδιότητες, ακόμη και σκάσιμο της ράβδου οπλισμού. Εάν η τάση είναι πολύ χαμηλή, το φιλμ θα γλιστρήσει και θα τσαλακωθεί, επηρεάζοντας άμεσα το φαινόμενο λέιζερ. Επομένως, αυτοί οι τέσσερις παράγοντες μαζί καθορίζουν την αποτελεσματικότητα του "έλεγχος κλεισίματος ταινιών".
03/ Διαδικτυακές δοκιμές
Πριν από την παραγωγή καλουπώματος, ο διαχειριστής του μηχανήματος, η IPQC και το τεχνικό προσωπικό πρέπει να διεξάγουν αυτο-επιθεώρηση, αμοιβαία επιθεώρηση και επιθεωρήσεις περιπολίας. Πριν ξεκινήσετε το μηχάνημα, βεβαιωθείτε ότι η επιφάνεια του κυλίνδρου πλάκας είναι απαλλαγμένη από ξένα σώματα. Μετά την ενεργοποίηση, ένα κομμάτι χυτευμένης μεμβράνης λέιζερ πρέπει να αφαιρεθεί, να τοποθετηθεί και να καταχωρηθεί με την πλάκα φιλμ και το ολογραφικό εφέ λέιζερ πρέπει να ελεγχθεί για να διασφαλιστεί ότι πληροί τις απαιτήσεις των πελατών. Εάν παρουσιαστούν αποκλίσεις, η ταχύτητα και η τάση θα πρέπει να ρυθμιστούν αμέσως για να αποφευχθεί η απόρριψη του φιλμ. Η παραγωγή μπορεί να συνεχιστεί μόνο αφού επιβεβαιωθεί ότι δεν υπάρχουν προβλήματα.
Κατά τη διαδικασία παραγωγής της μηχανής χύτευσης, ένα στροβοσκόπιο πρέπει να χρησιμοποιείται κάθε 10~15 λεπτά για έλεγχο ή επιβράδυνση για έλεγχο της ποιότητας του προϊόντος. Για προϊόντα πλήρους-μορφής, εστιάστε στον έλεγχο της ποιότητας εμφάνισής τους για να ελέγξετε για ζητήματα όπως διαρροή πίεσης ή λευκές κηλίδες. Για την τοποθέτηση προϊόντων, πρέπει να δοθεί ιδιαίτερη προσοχή στην παραμόρφωση του φιλμ. Εάν εντοπιστούν προβλήματα, οι προσαρμογές θα πρέπει να γίνουν αμέσως. Μετά από κάθε αλλαγή ρολού, ο κύλινδρος της πλάκας πρέπει να σκουπίζεται για να αποφευχθεί η πτώση της σκόνης και η πρόκληση ελαττωμάτων στο καλούπι.
04/ Περιβάλλον εργαστηρίου
Κατά τη λειτουργία υψηλής-ταχύτητας, το φιλμ απορροφά σωματίδια σκόνης και υγρασία από το περιβάλλον, γεγονός που επηρεάζει έμμεσα την ποιότητα του καλουπώματος. Για να διασφαλιστεί ότι το περιβάλλον παραγωγής πληροί τα πρότυπα-χωρίς σκόνη και πούδρα-, οι εργαζόμενοι πρέπει πρώτα να περάσουν από το δωμάτιο ντους αέρα πριν εισέλθουν στο εργαστήριο για να αφαιρέσουν τη σκόνη από το σώμα τους. Οι μεγάλες διακυμάνσεις της θερμοκρασίας και της υγρασίας μπορεί να προκαλέσουν παραμόρφωση του φιλμ ή ακόμα και να αλλάξουν τις εσωτερικές ιδιότητες. Επομένως, το εργαστήριο χύτευσης πρέπει να διατηρεί ένα σχετικά σταθερό περιβάλλον εργασίας, με θερμοκρασία στους 20~25 βαθμούς και υγρασία στο 55%~65%.
Κοινά ζητήματα ποιότητας και λύσεις στις διαδικασίες χύτευσης χαρτιού με ολογραφικό λέιζερ
Η διαδικασία χύτευσης χαρτιού με ολογραφικό λέιζερ επηρεάζεται από πολλούς παράγοντες όπως ιδιότητες υλικού, παραμέτρους εξοπλισμού και περιβαλλοντικές συνθήκες, με αποτέλεσμα ελαττώματα ποιότητας. Με βάση τις πραγματικές συνθήκες παραγωγής, συνοψίζονται οι αιτίες, τα χαρακτηριστικά και οι στοχευμένες λύσεις για τέσσερις τύπους βασικών ζητημάτων ποιότητας, εξισορροπώντας την πρακτικότητα και τη λειτουργικότητα.
01/ Το ολογραφικό κείμενο και οι πληροφορίες εικόνας είναι γενικά θολά
Οι έτοιμες εικόνες και το κείμενο στερούνται καθαρής υφής, στερούνται τρισδιάστατων εφέ-και τρισδιάστατης αίσθησης και κάτω από μικροσκόπια υψηλής-ισχύς, οι μικρο/νανοδομές ενδέχεται να μην είναι πλήρως γεμάτες. Αυτά τα ελαττώματα προκαλούνται κυρίως από τέσσερις βασικούς παράγοντες:
(1) Ανεπαρκής θερμοκρασία. Η επίστρωση δεν έχει φτάσει στη θερμοκρασία μαλακώματος, έχει κακή ρευστότητα και δεν μπορεί να γεμίσει τη βαθιά μικροδομή της πλάκας λέιζερ.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Πολύ γρήγορη ταχύτητα. Ο χρόνος επαφής μεταξύ του φιλμ και της πλάκας λέιζερ είναι < 0,08 δευτ. και η δομή μικρο-νανο αποσπάται πριν ολοκληρωθεί η πλήρωση.
(4) Μόλυνση από μούχλα. Η μικρο-νανοδομή της πλάκας λέιζερ εμποδίζεται από τη σκόνη και τα ιζήματα μεμβράνης, καθιστώντας αδύνατη τη μεταφορά των εικόνων και του κειμένου.
Απαιτούνται ακριβή μέτρα για την αντιμετώπιση των παραπάνω αιτιών:
(1) Αυξήστε κατάλληλα τη θερμοκρασία του κυλίνδρου πλάκας για να επιτύχετε υψηλή ροή στην επίστρωση μεμβράνης βάσης, εξασφαλίζοντας πλήρη πλήρωση της βαθιάς μικροδομής της πλάκας λέιζερ.
(2) Αυξήστε την πίεση μεταξύ των κυλίνδρων πλάκας για να αποτυπώσετε πλήρως τις γραφικές πληροφορίες της πλάκας λέιζερ στη βασική μεμβράνη με επαρκή κινητήρια δύναμη, ιδιαίτερα κατάλληλο για τρισδιάστατα γραφικά και κείμενο με βάθος > 0,5μm.
(3) Μειώστε τις ταχύτητες ξετύλιξης και επανατύλιξης, επεκτείνετε τον χρόνο επαφής μεταξύ της βασικής μεμβράνης και των κυλίνδρων πλάκας και διασφαλίστε την πλήρη αναπαραγωγή μικρο- και νανοδομών.
(4) Πριν από την πλαστικοποίηση, επιθεωρήστε σχολαστικά την πλάκα λέιζερ για να βεβαιωθείτε ότι δεν υπάρχουν παραλείψεις και καθαρές εικόνες και κείμενο. Σκουπίστε την επιφάνεια αμέσως για να αφαιρέσετε τη σκόνη και τις εναποθέσεις, αποτρέποντας τη δομική απόφραξη.
02/ Μερικώς ελλιπείς εικόνες και κείμενο
Το φαινόμενο των τελικών προϊόντων να εμφανίζουν οριζόντιες και κάθετες σταθερές λωρίδες ή να λείπουν γραφικά στις ακμές περιοχές ενώ άλλες περιοχές παραμένουν κανονικές προκαλείται κυρίως από τέσσερις βασικούς παράγοντες:
(1) Μη φυσιολογική κατάσταση του κυλίνδρου πίεσης, που εκδηλώνεται ως διόγκωση στο μέσο του κυλίνδρου που προκαλεί πλευρικά κενά ή μια απόκλιση του αριστερού-δεξιού παραλληλισμού που υπερβαίνει τα 0,02 mm, με αποτέλεσμα την ανομοιόμορφη επαφή πλαστικοποίησης.
(2) Λανθασμένος έλεγχος θερμοκρασίας, με αξονική απόκλιση θερμοκρασίας του κυλίνδρου πίεσης που υπερβαίνει τις 3 μοίρες, ανεπαρκή μαλάκυνση του φιλμ σε περιοχές χαμηλής- θερμοκρασίας, αδύνατη η πλήρης μεταφορά γραφικών και κειμένου.
(3) Φθορά καλουπιού: οι τοπικές μικρο{1}}νανοδομές της πλάκας λέιζερ φθείρονται λόγω-μακροχρόνιας πλαστικοποίησης, επηρεάζοντας την ακρίβεια της αναπαραγωγής γραφικών και κειμένου.
(4) Ανισορροπία στη ρύθμιση τάνυσης, ανεπαρκής τάνυση άκρων της ευρείας μεμβράνης, που προκαλεί τοπική αστοχία ψευδούς πίεσης.
Για την αντιμετώπιση των παραπάνω αιτιών, θα πρέπει να ακολουθηθούν οι ακόλουθες διαδικασίες: Αρχικά, επιθεωρήστε το πλαίσιο λέιζερ για να επιβεβαιώσετε τυχόν εκτυπώσεις που λείπουν ή τοπική φθορά και σκουπίστε και καθαρίστε αμέσως τυχόν λεκέδες που εντοπίστηκαν. Στη συνέχεια, ελέγξτε την επιπεδότητα των κυλίνδρων πίεσης, ελέγξτε για τυχόν διογκωμένα ελαττώματα και ταυτόχρονα ελέγξτε την αγωγιμότητα της θερμοκρασίας των κυλίνδρων πίεσης και την κατάσταση λειτουργίας του συστήματος μετάδοσης για να διασφαλίσετε την ομοιομορφία θερμοκρασίας και τη σταθερότητα του εξοπλισμού. Εάν δεν εντοπιστούν ανωμαλίες μετά την παραπάνω επιθεώρηση, διαπιστώνεται ότι το σώμα του κυλίνδρου πίεσης είναι φθαρμένο και παραμορφωμένο και ο κύλινδρος πίεσης πρέπει να αντικατασταθεί αμέσως για να αποκατασταθεί η ακρίβεια πίεσης και να επιλυθεί το πρόβλημα των γραφικών και κειμένου που λείπουν.
03/ Γραφική διάταση και παραμόρφωση
Οι διαφορές διαστάσεων μεταξύ των εικόνων και του κειμένου της τελικής μεμβράνης λέιζερ και των διαστάσεων σχεδιασμού, και η παρατηρούμενη αύξηση στην περίοδο μικρο-υφής υπό υψηλή μεγέθυνση, προκαλούνται κυρίως από τρεις κύριους παράγοντες:
(1) Έλεγχος υπερβολικής τάσης. Η διαμήκης τάση υπερβαίνει το όριο ελαστικότητας του φιλμ, προκαλώντας τέντωμα και παραμόρφωση του φιλμ, το οποίο με τη σειρά του αλλάζει τις διαστάσεις του γραφικού κειμένου.
(2) Η ρύθμιση θερμοκρασίας είναι πολύ υψηλή. Για παράδειγμα, όταν η θερμοκρασία επεξεργασίας του φιλμ PET υπερβαίνει τους 230 βαθμούς, το φιλμ μαλακώνει υπερβολικά, προκαλώντας τέντωμα των μοριακών αλυσίδων υπό εξωτερικές δυνάμεις, με αποτέλεσμα μη φυσιολογικές διαστάσεις γραφικών και μικρο{3}}υφής.
(3) Ανισορροπία στο ταίριασμα ταχύτητας. Η ταχύτητα περιέλιξης είναι υψηλότερη από την ταχύτητα του φιλμ, δημιουργώντας μια δύναμη εφελκυσμού στο φιλμ, προκαλώντας διαμήκη τάνυση και τελικά με αποτέλεσμα αποκλίσεις διαστάσεων μεταξύ των εικόνων και των κειμένων.
Για την αντιμετώπιση των παραπάνω αιτιών, μπορούν να ληφθούν τα ακόλουθα στοχευμένα μέτρα:
(1) Μειώστε τη διαμήκη τάση κατά την επεξεργασία της μεμβράνης, διασφαλίζοντας ότι η τιμή τάσης διατηρείται εντός του ορίου ελαστικότητας της μεμβράνης για να αποφευχθεί η γραφική παραμόρφωση που προκαλείται από υπερβολικό τέντωμα.
(2) Χαμηλώστε κατάλληλα τη θερμοκρασία του κυλίνδρου πίεσης. Για παράδειγμα, η θερμοκρασία επεξεργασίας του φιλμ PET θα πρέπει να διατηρείται κάτω από τους 230 βαθμούς για να αποφευχθεί η υπερβολική μαλάκυνση του φιλμ και το τέντωμα της μοριακής αλυσίδας.
(3) Προσαρμόστε τις ταχύτητες περιέλιξης και ξετυλίγματος για να διασφαλίσετε ότι η ταχύτητα περιέλιξης ταιριάζει με την ταχύτητα διαδρομής του φιλμ, να εξαλείψετε την ένταση που προκαλείται από διαφορές ταχύτητας, να αποφύγετε το διαμήκη τέντωμα του φιλμ και να εγγυηθείτε την ακρίβεια διαστάσεων του γραφικού και του κειμένου.
04/ Λανθασμένη ευθυγράμμιση κειμένου και εικόνων
Η εσφαλμένη ευθυγράμμιση μεταξύ των πληροφοριών ολογραφικού γραφικού και κειμένου και άλλων σημάνσεων φιλμ, η ανακριβής ένθεση ή η κακή ευθυγράμμιση μεταξύ των επιπέδων ολογραφικών πολυ-χρωμάτων προκύπτουν κυρίως από τρεις τύπους προβλημάτων:
(1) Λανθασμένη ευθυγράμμιση μεμβράνης. Η ασταθής τάση προκαλεί ανομοιόμορφη δύναμη στο φιλμ ή αποκλίσεις στον παραλληλισμό του κυλίνδρου πίεσης, όλα αυτά μπορούν να προκαλέσουν πλευρική απόκλιση του φιλμ και να προκαλέσουν γραφική κακή ευθυγράμμιση.
(2) Απόκλιση τοποθέτησης καλουπιού. Εάν η πλάκα λέιζερ και ο κύλινδρος πίεσης είναι χαλαρά συνδεδεμένοι, η πλάκα λέιζερ είναι επιρρεπής σε μετατόπιση θέσης κατά τη διαδικασία διαμόρφωσης, με αποτέλεσμα την ανακριβή τοποθέτηση εικόνας και κειμένου.
(3) Διακυμάνσεις ταχύτητας. Η ταχύτητα της ταινίας κυμαίνεται μεταξύ γρήγορης και αργής, διαταράσσοντας τον κατακόρυφο συγχρονισμό της καταστολής κειμένου και εικόνας, προκαλώντας κακή ευθυγράμμιση.
Για να αντιμετωπιστούν οι παραπάνω λόγοι, είναι απαραίτητο να συγκρίνετε πρώτα το φιλμ με δείγματα για να μετρήσετε με ακρίβεια την απόκλιση και στη συνέχεια να εφαρμόσετε στοχευμένα μέτρα:
(1) Εάν πρόκειται για πλευρική απόκλιση, ρυθμίστε τη σταθερότητα της ταχύτητας του φιλμ για να εξαλείψετε τις επιπτώσεις των διακυμάνσεων της ταχύτητας, ενώ βελτιστοποιήστε τη θερμοκρασία του κυλίνδρου για να βελτιώσετε την κακή ευθυγράμμιση του φιλμ.
(2) Εάν πρόκειται για διαμήκη απόκλιση, εστιάστε στη ρύθμιση της τάσης του φιλμ για να διασφαλίσετε τη σταθερότητα της τάσης και να αποφύγετε τη διαμήκη κακή ευθυγράμμιση που προκαλείται από τις διακυμάνσεις της τάσης.
(3) Εάν ισχύει η απόκλιση τοποθέτησης καλουπιού, διορθώστε ξανά την προσαρμογή μεταξύ της πλάκας λέιζερ και του κυλίνδρου πίεσης, διορθώστε τον παραλληλισμό του κυλίνδρου και επιλύστε το πρόβλημα ανακριβούς τοποθέτησης στην πηγή, διασφαλίζοντας την ακρίβεια της διαδικασίας ένθεσης με ολογραφικά γραφικά.
Περίληψη και Outlook
Στο μέλλον, η διαδικασία χύτευσης χαρτιού με ολογραφικό λέιζερ μπορεί να επιτύχει καινοτομίες σε υλικά, διεργασίες και προστασία του περιβάλλοντος: από την πλευρά των υλικών, ανάπτυξη και χρήση περισσότερων ανανεώσιμων και βιοδιασπώμενων υποστρωμάτων, ανάπτυξη λεπτών μεμβρανών υψηλής- αντοχής και βελτίωσης της συμβατότητάς τους με τις διαδικασίες χύτευσης. Βελτιστοποιήστε τους χυτευμένους κυλίνδρους και τον εξοπλισμό-μεγάλου πλάτους-υψηλής ταχύτητας στη διαδικασία για να βελτιώσετε την απόδοση παραγωγής μεγάλης-κλίμακας. Για την προστασία του περιβάλλοντος, χρησιμοποιούνται επιστρώσεις με βάση το νερό-, επιστρώσεις σκλήρυνσης με UV-LED και άλλα υλικά με χαμηλές εκπομπές VOC. Αυτή η τεχνολογία, η οποία ενσωματώνει οπτικά, υλικά και τέχνη εκτύπωσης, έχει εξελιχθεί σε μια διαδρομή που όχι μόνο φέρνει οπτική καινοτομία και βιομηχανική πρόοδο, αλλά εμπλουτίζει επίσης τις διαστάσεις της ανθρώπινης αντίληψης και έκφρασης του κόσμου με μοναδικό τρόπο.
Κατά τη διερεύνηση των δυνατοτήτων των διαδικασιών χύτευσης χαρτιού με ολογραφικό λέιζερ, αυτό το άρθρο αγγίζει μόνο την επιφάνεια αυτού του τεράστιου πεδίου και πρέπει να αναγνωριστεί ότι η τρέχουσα έρευνα εξακολουθεί να έχει περιορισμούς. Είτε πρόκειται για καινοτομίες στην επιστήμη των υλικών, για εμβάθυνση φιλικών προς το περιβάλλον διεργασιών ή για απρόσκοπτη ενσωμάτωση με ευφυή ψηφιακά συστήματα, όλα απαιτούν βαθύτερη και πιο διεπιστημονική εξερεύνηση.